PEEK齿轮与耐磨耐高温PEEK棒 机床加工精密零件的理想选择
在高端制造业和精密机械配件加工领域,特种工程塑料正逐步替代传统金属材料,成为齿轮、轴承、密封件及各类结构零件的首选。其中,聚醚醚酮(PEEK)以其卓越的综合性能脱颖而出,尤其在PEEK齿轮、耐磨PEEK棒、耐高温PEEK棒以及机床加工零件方面表现突出。本文将从材料特性、加工要点及应用场景出发,为机械配件加工行业提供参考。
一、为什么PEEK齿轮成为高负荷传动的新宠?
PEEK齿轮具有极高的刚性、强度和尺寸稳定性,同时在高温、高压和化学腐蚀环境下仍能保持优良的机械性能。与金属齿轮相比,PEEK齿轮无需润滑即可实现低摩擦、低噪音运转,且重量轻、耐磨损、抗疲劳。在航空航天、汽车电子、医疗设备及自动化产线中,PEEK齿轮正逐步替代铜、钢及尼龙齿轮,尤其适合无油润滑或洁净度要求高的场合。
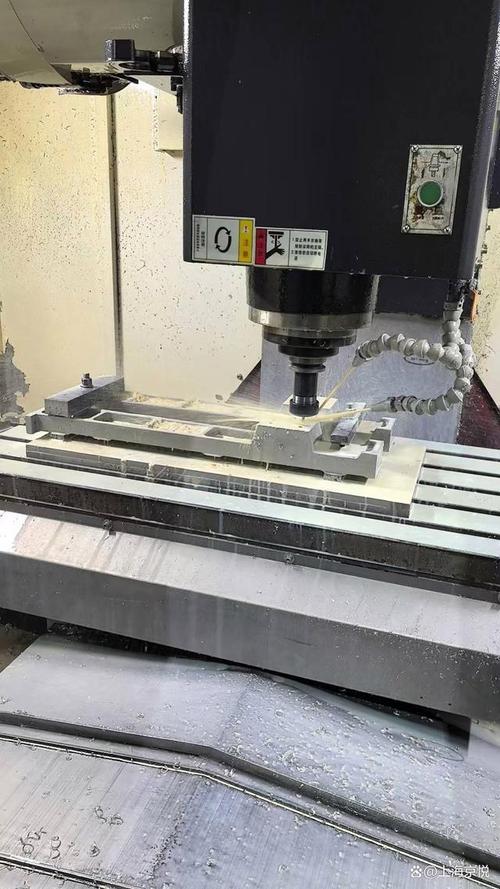
加工PEEK齿轮时,机床需要具备高精度和恒温控制能力,避免因切削热导致材料变形。通常采用CNC数控机床,配合锋利的硬质合金刀具或金刚石刀具,以高速、小进给的方式完成齿形铣削和精加工。
二、耐磨PEEK棒:在摩擦工况下稳定输出
耐磨PEEK棒通常通过添加碳纤维、石墨、PTFE等增强材料改性制成,大幅提升了抗磨粒磨损和粘着磨损的能力。这种PEEK棒材在滑动轴承、耐磨环、滚轮、导轨及密封件中表现出色。在机床加工零件环节,耐磨PEEK棒可被车削、铣削、钻孔、攻丝,最终制成各种非标耐磨零件。
为了获得最佳耐磨性,加工时应控制切削速度与冷却方式,避免材料表面出现微裂纹或残余应力。常用的加工参数为:车削速度150–300m/min,进给量0.05–0.2mm/r;钻孔时建议使用高速钢或整体硬质合金钻头,并配合高压冷却液排屑。
三、耐高温PEEK棒:在250℃下长期服役
PEEK的长期使用温度高达250℃,短期耐温可达300℃以上,玻璃化转变温度为143℃,熔点343℃。这使得耐高温PEEK棒成为高温环境下滑动零件、绝缘零件、承载零件的首选材料。在半导体设备、热流道系统、石油勘探仪器及汽车引擎周边零件中,耐高温PEEK棒几乎不可替代。
值得注意的是,虽然PEEK本身耐高温,但机床加工时仍需注意进给速度和刀具冷却方式。过高的切削温度容易造成棒材表层焦化或拉伤,因此推荐使用水溶性冷却液或压缩空气冷却,同时确保刀具前角大、刃口锋利。
四、机床加工PEEK零件的关键要点
- 刀具选择:优先选用金刚石涂层刀具或PCD(聚晶金刚石)刀具,硬质合金刀具需保证锋利,减少切削热堆积。
- 装夹方式:PEEK刚性虽好但仍有弹性,建议使用软爪或专用夹具,避免夹伤和变形。钻孔时采用阶梯钻或专用PEEK钻头,防止出口崩边。
- 切削参数:粗加工时转速可设定为800–1500rpm,精加工可提升至2000–3000rpm,进给不宜过大。
- 去应力处理:对于精密零件,加工前可对PEEK棒进行退火处理(200℃保温2–4小时),加工后再进行去应力退火,以提高尺寸稳定性并减少开裂风险。
五、常见应用场景
- 齿轮:替代金属齿轮用于医疗器械、食品机械、办公设备等。
- 耐磨PEEK棒:加工轴承衬套、耐磨板、凸轮、滚轮。
- 耐高温PEEK棒:制作高温绝缘座、晶圆承载盘、热流道喷嘴。
- 机床加工零件:包括连接件、定位销、阀芯、密封环等各类精密配件。
##
随着高端装备制造对轻量化、耐腐蚀、耐高温及无油润滑要求的不断提高,PEEK齿轮、耐磨PEEK棒、耐高温PEEK棒以及由它们加工而成的机床零件将拥有越来越广阔的应用空间。掌握正确的选材与加工方法,不仅可以提高零件使用寿命,还能降低维护成本,为机械配件加工行业带来显著的经济效益。如需进一步了解PEEK材料的改性与精密加工方案,欢迎持续关注本栏目的后续技术文章。
(本文由塑胶栏目编辑整理, 数据仅供参考, 实际加工请结合具体工况与材料批次进行调整。)
如若转载,请注明出处:http://www.wfliangcheng.com/product/42.html
更新时间:2026-10-09 06:06:45